


چرا مهندسی معکوس تجهیزات صنعتی خاص بدون تفکر سیستمی، به فاجعه در سایت ختم میشود؟
کالبدشکافی سهگانه «تحلیل عملکردی»، «شبیهسازی CFD/CAD» و «خطاهای مرگبار کارگاهی» در ساخت پروانهها و پمپهای سانتریفیوژ
چرا با وجود استفاده از پیشرفتهترین اسکنرهای سهبعدی و قدرتمندترین نرمافزارهای CFD نظیر ANSYS CFX و Simcenter STAR-CCM، قطعات مهندسی معکوسشده همچون پروانههای پمپ پس از مدت کوتاهی در سایت صنعتی دچار کاویتاسیون، انحراف درز حلزونی (Cut-Water)، افت شدید هد و دبی، و شکستهای خستگی ناگهانی میشوند؟ و چرا خروجیِ کارگاهها با کیفیت قطعات اصلی کمپانیهای سازنده فرسنگها فاصله دارد؟
در نگاه سطحی و غیرمهندسی، مهندسی معکوس (Reverse Engineering) یک تجهیز صنعتی خاص، به «اسکن سهبعدی یک قطعه، تهیه مدل CAD و سپردن آن به یک کارگاه ریختهگری یا ماشینکاری» خلاصه میشود. اما در واقعیتِ صنایع سنگین مانند فولاد، نفت و پتروشیمی، مس و معادن، این رویکرد خطی و سادهانگارانه علت اصلی سالانه میلیاردها تومان خسارت، توقف خطوط تولید و خرابیهای فاجعهبار تجهیزات است.
یک قطعه صنعتی بهویژه قطعات پیچیده هیدرولیکی مانند پروانهها و پوسته پمپهای گریز از مرکز (Centrifugal Pumps) هرگز یک موجودیت ایزوله و مستقل نیست. این قطعه جزئی از یک مکانیزم، و آن مکانیزم جزئی از یک سیستم جامعِ فرایندی است.
در این مقاله تخصصی، بر اساس تجربیات میدانی تیم مهندسی فربد صنعت ایرانیان و تحلیل ریشهای اسناد ساخت، سه رکن مغفولمانده در مهندسی معکوس و ساخت تجهیزات خاص را کالبدشکافی میکنیم.
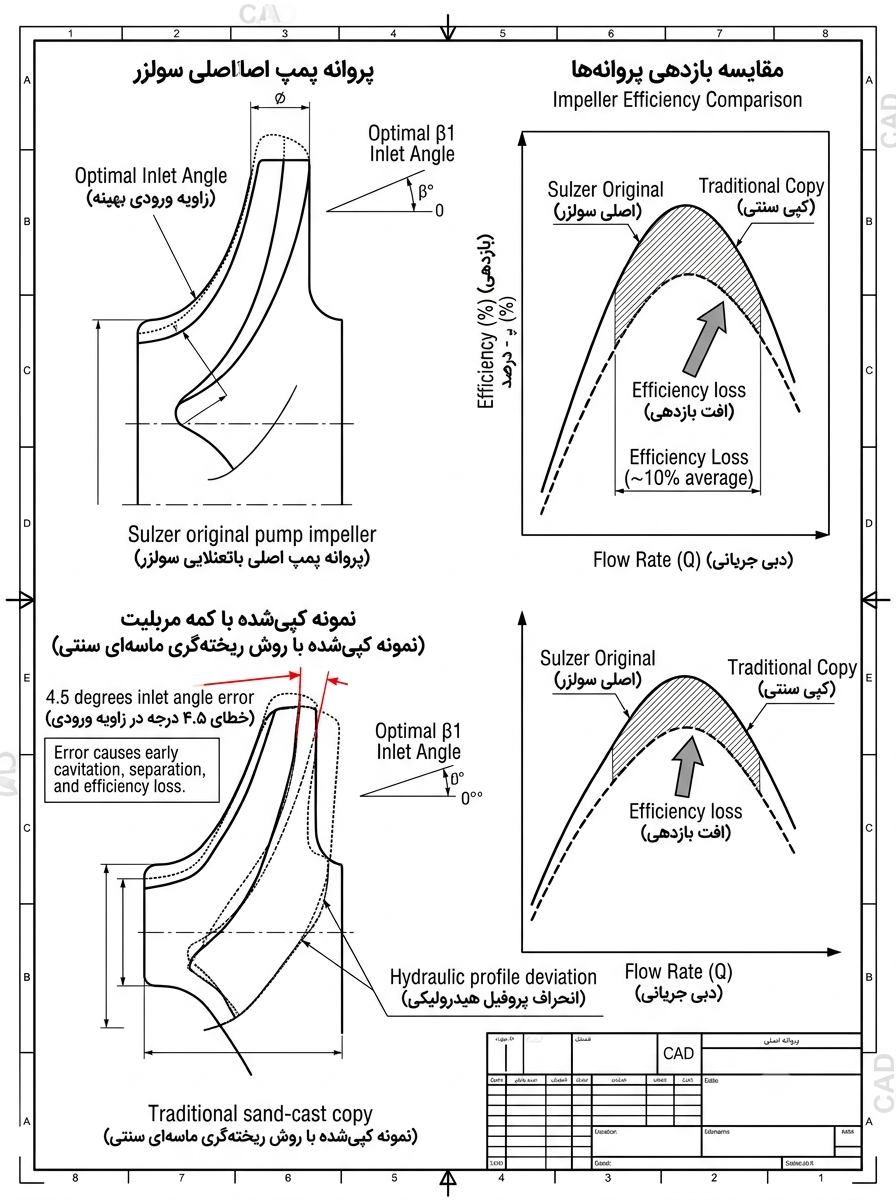
۱. رکن اول: تحلیل عملکردی (Functional Analysis)؛ درک قطعه در مجاورت مکانیزم
بزرگترین خطای کارگاهها و تامینکنندگان سنتی این است که قطعه آسیبدیده یا مستهلک را مجزا از کل مجموعه تحلیل میکنند. در مهندسی معکوس اصیل، قطعه باید در کنار سایر قطعات درگیر و در موقعیت مونتاژی خود مورد ارزیابی قرار گیرد؛ زیرا از مونتاژ قطعات، مکانیزمها شکل میگیرند و از کنار هم قرار گرفتن مکانیزمها، تجهیزات خاص متولد میشوند.
الف) شناسایی تلرانسهای حرکتی و زنجیره تلرانسی (Tolerance Stack-Up)
تغییر ابعادی در حد چند دهم میلیمتر در هاب (Hub) یا رینگهای سایش (Wear Rings)، نحوه توزیع نیروهای محوری (Axial Thrust) و شعاعی (Radial Thrust) روی یاتاقانها را دستخوش تغییرات اساسی میکند.
ب) تحلیل تعامل هیدرولیکی قطعات مجاور
در پمپهای سانتریفیوژ، پروانه (Impeller) در تعامل مستقیم با پوسته حلزونی (Casing/Volute) و بهویژه زبانهی حلزونی (Cut-water) کار میکند. اگر انحرافات هندسی در دهانه خروجی سیال یا فرم مارپیچ ارشمیدس بلیدها (Archimedean Spiral Blades) رخ دهد، جریان مغشوش ایجاد شده مستقیماً به زبانه حلزونی ضربه زده و پدیده کاویتاسیونِ ناشی از گردابهها (Vortex-Induced Cavitation) را تحریک میکند.
۲. رکن دوم: طراحی هندسه و شبیهسازی جریان (CFD vs. Reality)
پس از درک عملکردی، نوبت به استخراج هندسه و تحلیل هیدرولیکی میرسد. در این گام، مهندسان به ابزارهای نرمافزاری نیاز دارند که باید دقیقاً به دو دسته تفکیک شوند:
الف) نرمافزارهای تخصصی طراحی هندسه و روتور
- CATIA و Rhinoceros: برای مدلسازی سهبعدی سطوح آزاد (Free-Form Surfaces) و اصلاح ابر نقاط اسکنشده.
- CF Turbo و ANSYS BladeGen: ابزارهای بسیار تخصصی برای تعیین پروفیل دقیق پرهها، زوایای ورودی ($\beta_1$) و خروجی و ضخامتدهی به پرههای دو انحنایی (3D Double Curvature).
- کدهای اختصاصی سازندگان (Proprietary Tools): کمپانیهای بزرگی مانند Sulzer یا Flowserve از کدهای الگوریتمی داخلی برای طراحی هندسه استفاده میکنند که در بازار عمومی موجود نیست؛ لذا مهندس معکوس باید توانایی بازسازی این الگوریتمها را داشته باشد.
ب) نرمافزارهای تحلیل جریان (CFD)
- ANSYS CFX: قدرتمندترین و استانداردترین ابزار صنعت برای شبیهسازی جریانهای چرخشی (Rotating Flows)، پیشبینی افت فشار، هد، بازدهی و تخمین نقطه Beggining Cavitation (NPSHr).
- Siemens Simcenter STAR-CCM+: ابزاری فوقالعاده برای مدیریت هندسههای پیچیده و تحلیلهای چندفیزیکی (Multiphysics) ناپایدار.
- OpenFOAM: راهکار متنباز و کدنویسیمحور برای تحلیلهای پیچیده بدون هزینه لایسنس.
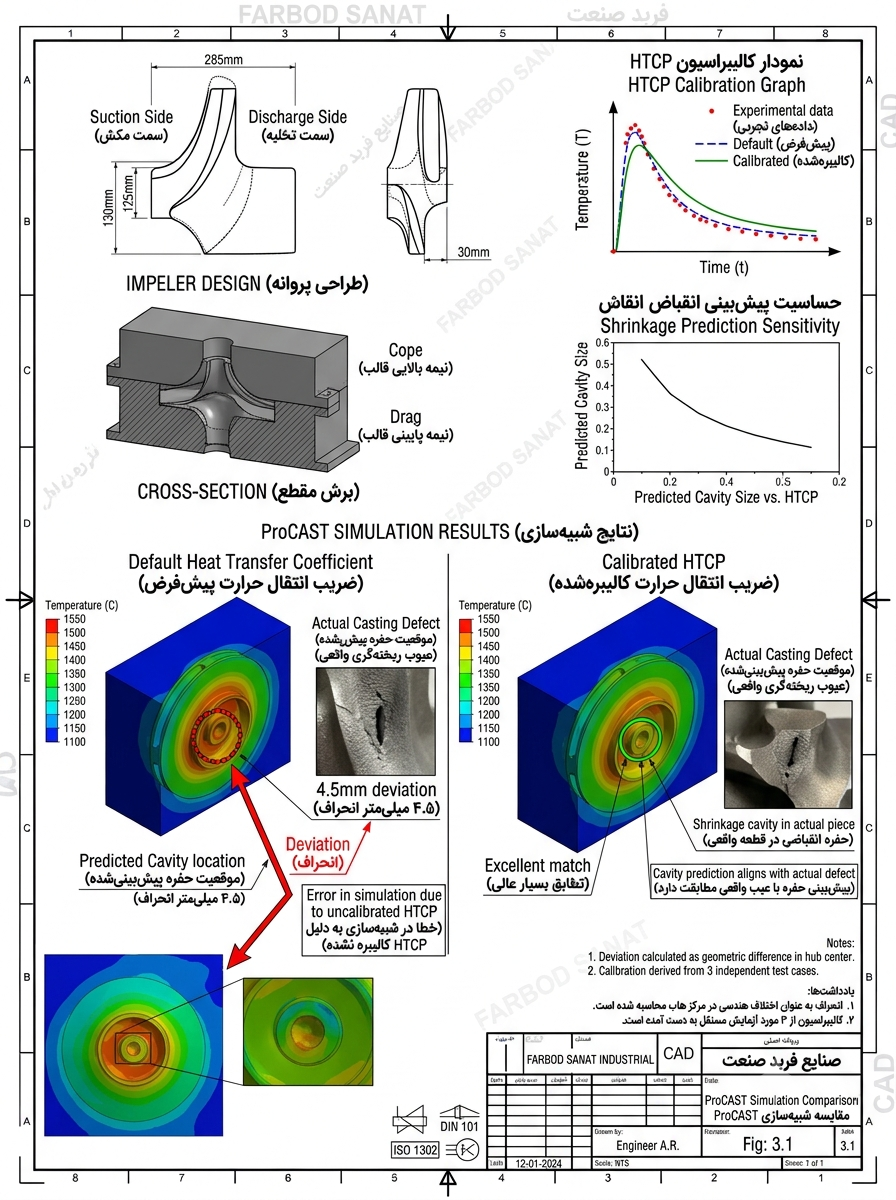
۳. رکن سوم: آنالیز متالورژی و آزمونهای تخریبپذیر و غیرتخریبپذیر
شناخت متریال قطعه اصلی، پایه و اساس طول عمر آن است. کمپانیهای سازنده اصلی مانند Sulzer و Warman از ترکیبهای آلیاژی دقیق و عملیات حرارتیهای خاص بهره میبرند.
آزمایشات ضروری در مهندسی معکوس متالورژیکی:
- کوانتومتری (OES) و XRF: جهت تعیین دقیق عناصر اصلی و ریزآلیاژها (Micro-alloying elements).
- سختیسنجی و ضخامتسنجی پوشش: ارزیابی سختکاریهای سطحی یا پوششهای مقاوم به خوردگی/سایش.
- متالوگرافی (Microstructure Analysis): تعیین فازهای متالورژیکی (مثلاً نسبت فاز فریت به آستنیت در آلیاژهای Super Duplex که باید بین ۳۵٪ تا ۶۰٪ حفظ شود).
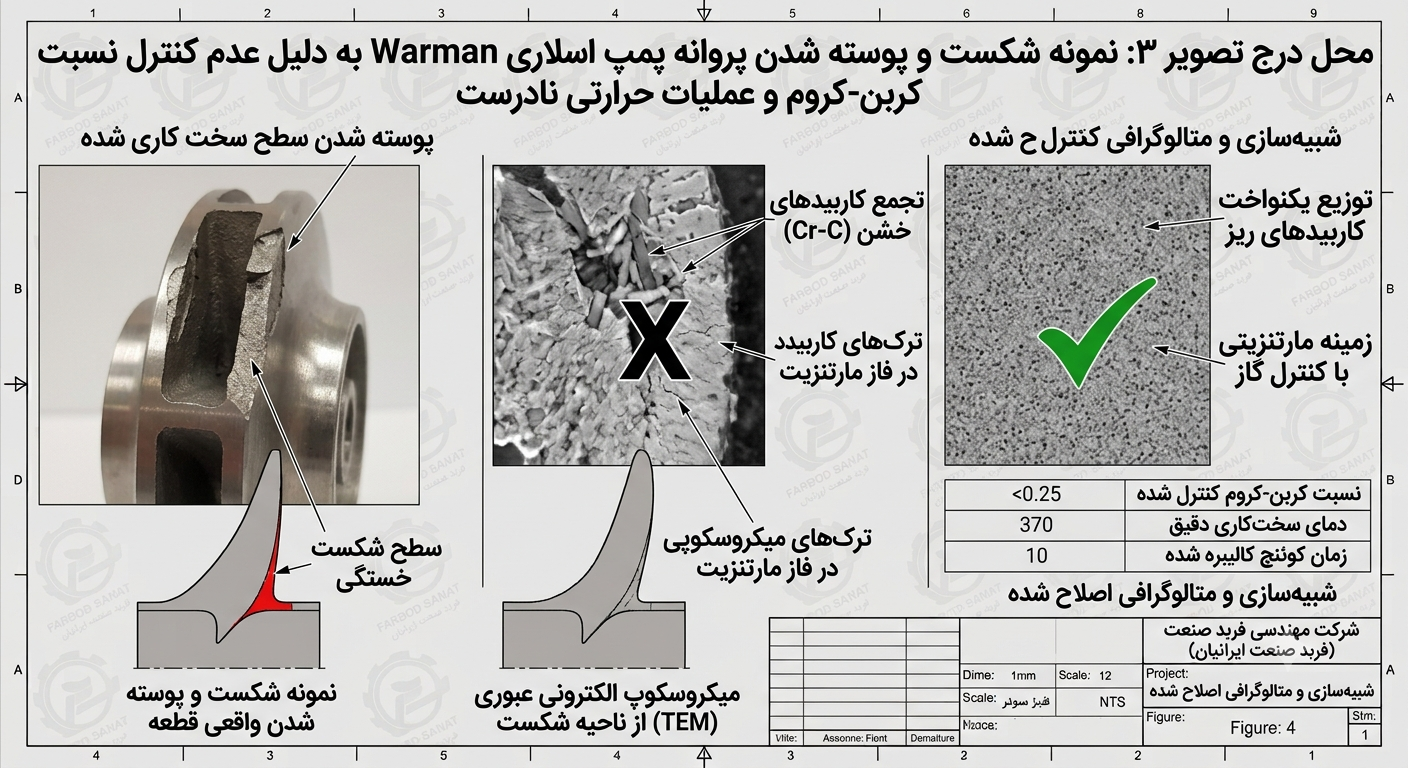
۴. چالشهای عمیق کارگاهی: چرا شبیهسازی روی کاغذ خوب است اما در عمل شکست میخورد؟
حتی اگر هندسه با دقیقترین اسکنر استخراج شود و تحلیل CFD بازدهی عالی نشان دهد، مرحله ساخت و ریختهگری جایی است که اکثریت شرکتها در آن شکست میخورند.
عیوب اصلی که در مرحله فرمگیری، ماهیچهسازی و ذوبریزی رخ میدهند عبارتند از:
الف) عیوب فرمگیری و ماهیچهسازی
- استحکام نامناسب ماهیچهها و مش درشت ماسه: منجر به کیفیت سطح نامناسب، ماسهشوری و زبری شدید کانالهای داخلی سیال میشود که مستقیماً راندمان هیدرولیکی را افت میدهد.
- عیوب مونتاژ قالب ماسهای و لقیها: وجود لقی در زمان فرمگیری، لبپریدگی یا انحراف هندسی در زمان خروج ماهیچه از قالب، باعث عدم تقارن قطعات و بهم خوردن نسبت تقسیم بلیدها میشود.
- تغییر فرم مارپیچ ارشمیدس بلید: بهم خوردن منحنی پرهها در زمان جاگذاری ماهیچهها، زاویه ورودی سیال را تغییر داده و جریان را در دهانه خروجی دچار اغتشاش شدید میکند.
- محدودیت چسب و پوششهای نامرغوب: باعث ایجاد پلیسههای فراوان در درز ماهیچه، محبوس شدن گازها در نواحی حساس و ایجاد مکهای گازی (Gas Porosity) زیرسطحی میشود.
ب) عیوب ذوبریزی و عملیات پاتیلداری
- مسیرهای راهگاهی دستی و غیرمهندسی: ایجاد راهگاه با دست توسط اپراتور قالبگیر، باعث ایجاد گردابههای شدید در جریان مذاب و ورود هوای محیط به داخل ذوب میشود.
- عدم یکنواختی دبی و سرعت ذوبریزی: وابستگی کامل ذوبریزی به مهارت دستی اپراتور پاتیل، شوکهای حرارتی و فشاری به قالب وارد کرده و سبب محبوس شدن هوا یا ماسهشوری شدید میشود.
- عدم استفاده از مبردها، فیلترها و تغذیهگذاری اشتباه: عدم محاسبه انجماد جهتی (Directional Solidification) باعث تشکیل حفرات انقباضی (Shrinkage Cavities) دقیقاً در ریشه پره (Vane Root) یعنی پرتنشترین نقطه قطعه میگردد.
۵. راهکار سیستمی فربد صنعت (APS): بسته جامع مهندسی تا ساخت
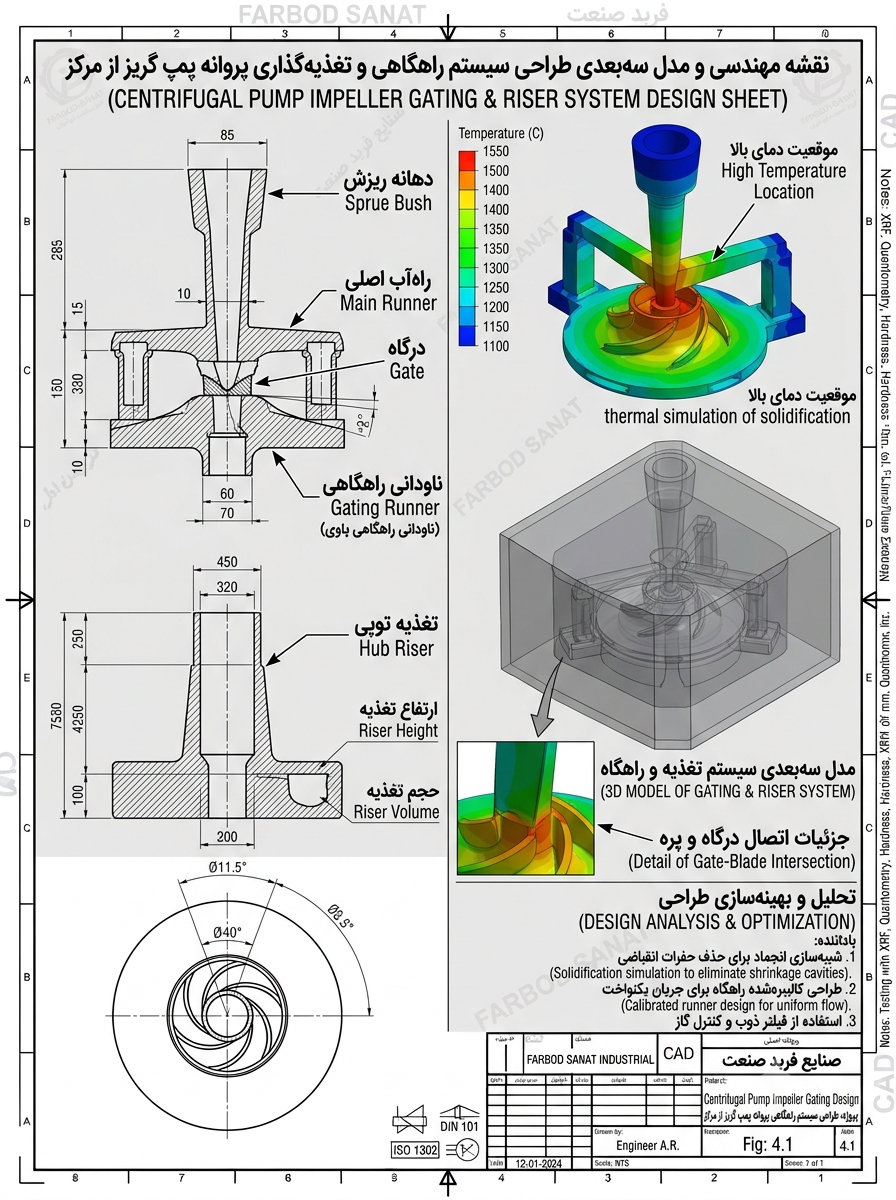
تیم مهندسی فربد صنعت ایرانیان با آگاهی کامل از این زنجیره خطای کارگاهی، فرآیند ساخت تجهیزات خاص را با رویکرد APS (Active Problem Solving) مدیریت میکند:
مرحله فرآیندی | روش کارگاهی و کپیبرداری سنتی | رویکرد سیستمی فربد صنعت (APS) |
تحلیل اولیه | کپی ابعادی ساده بدون در نظر گرفتن قطعات مجاور | تحلیل عملکردی کامل، بررسی زنجیره تلرانسی و مونتاژی |
مدلسازی و CFD | اسکن سهبعدی مستقیم و ساخت قالب بدون اصلاح | اصلاح هندسی در CF Turbo و تحلیل جریان ناپایدار در CFX |
قالبگیری و ماهیچه | ماهیچهسازی دستی با ماسه درشت و چسب معمولی | استفاده از ماسه دانه دقیق، پوششهای تخصصی و ماهیچهسازی جعبهسرد/گرم |
سیستم راهگاهی | تراشیدن راهگاه دستی توسط استادکار | طراحی سیستم راهگاهی و تغذیهگذاری علمی شبیهسازیشده |
کنترل متالورژی | آنالیز ذوب ساده بدون کنترل گاز زدایی | کنترل دقیق اکسیژن/هیدروژن، محاسبه عدد PREN و عملیات حرارتی کالیبرهشده |
نویسنده : تیم مهندسی فربد صنعت ایرانیان پاییز 1405
مراجع و استانداردهای تخصصی (References)
- Sulzer Pumps Technical Quality Specification (PS-3125): Duplex and Super Duplex Impellers Requirements.
- Weir Warman Slurry Pump Materials Specifications: High-Chrome Alloy Specifications (A05, A07, A49) and Microstructure Guidelines.
- ANSYS CFX Documentation & Best Practices Guide: Centrifugal Pump Flow and Cavitation Modeling.
- ASTM A890/A890M: Standard Specification for Castings, Iron-Chromium-Nickel-Molybdenum (Duplex) for Severe Service.
- ASM Handbook, Volume 15: Casting Design, Solidification Modeling, and Gating System Optimization.
شرکت مهندسی فربد صنعت ایرانیان
مرجع تخصصی حلمسئله، مهندسی معکوس، ساخت و بازسازی تجهیزات صنعتی سنگین و پمپهای خاص
آدرس: اصفهان، شهرک صنعتی نجف آباد دوم
وبسایت: www.farbodsanatco.com