


نقشه داشتیم، دانش نداشتیم
چرا پروانهی پمپ با همهی اندازههای درست باز هم مثل اصلی نشد
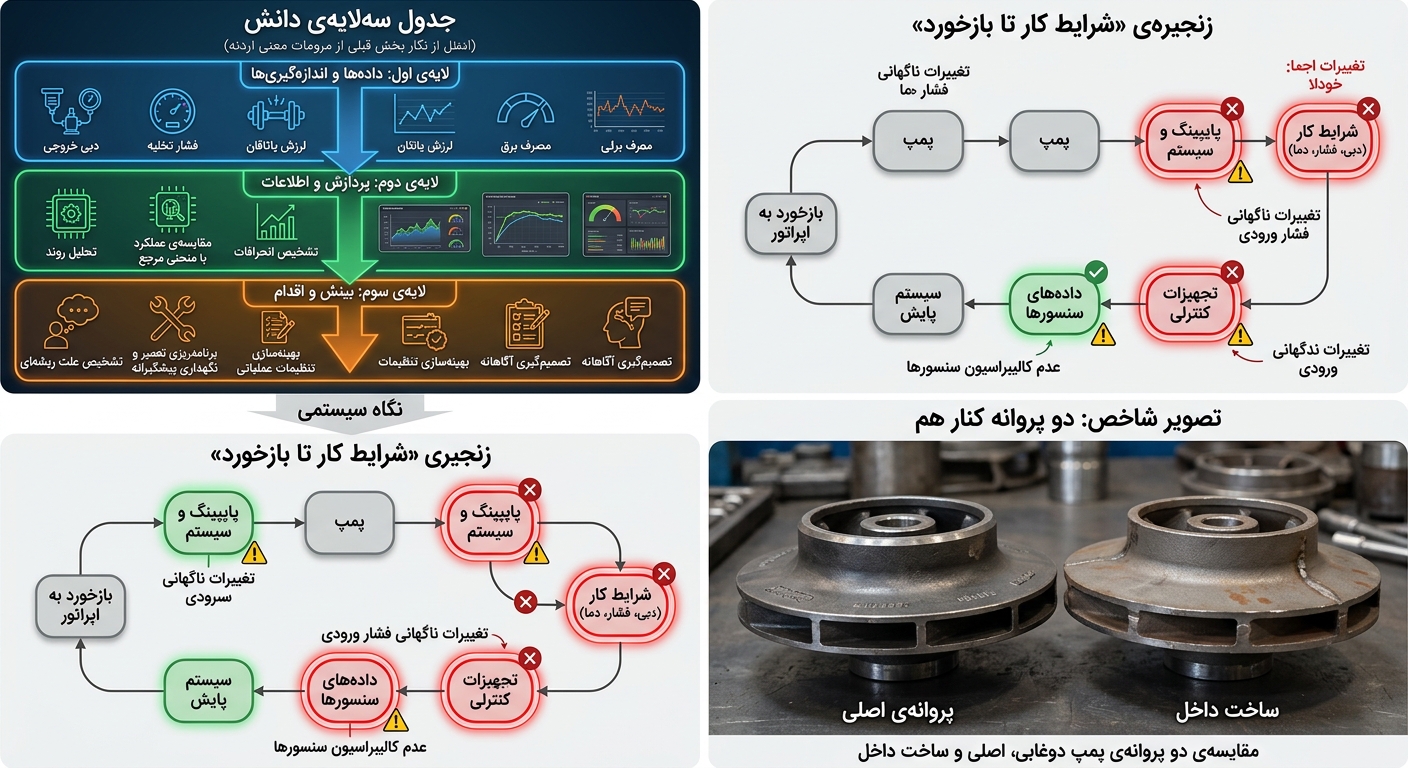
«نقشه را داریم، کتابچه را هم داریم. دیگر چه چیزی کم است؟»
این جمله را در جلسههای فنی زیاد شنیدهام و یک روز خودمان هم گفتیم. موضوع یک پروانهی پمپ وارمن بود در یک نیروگاه. قطعه را باز کردیم، اندازه گرفتیم، هر دانش فنیای که میشد پیدا کرد جمع کردیم و ساختیم. قطعهی ساختهشده روی کاغذ همان قطعه بود. در کار، همان نبود.
قطعه در عمل چه رفتاری نشان داد؟
زودتر فرسوده شد، ارتعاش داد، راندمان پایین آمد، یا چیز دیگر؟
یک یا دو جملهی ملموس.
سؤالی که این مقاله دنبالش است ساده است:
وقتی تقریباً همهی چیزهای قابل اندازهگیری را درست انجام دادهایم، چه چیزی از دست ما رفته است؟
پاسخی که نگارنده امروز میدهد این است: آنچه رفته بود در هیچ نقشه و کتابچهای نبود، و ما حتی نمیدانستیم باید دنبالش بگردیم.
«حالا همه چیز را داریم»: باوری که ما را گمراه کرد
به باور من، اولین اشتباه ما در ساخت نبود، در تعریف بود. مهندسی معکوس را «داشتن نقشه و کتابچه» فهمیده بودیم. وقتی این دو را در دست داشتیم، احساس کردیم مسئله حل شده است.
نقشه جوابها را نگه میدارد. سازندهی اصلی در طراحی پروانه با دهها سؤال روبهرو بوده: کدام آلیاژ، چه عملیات حرارتی، چه ضخامتی در کدام نقطه، چه لقیای با پوشش، برای چه دوغابی. جواب این سؤالها به نقشه رسیده و خودِ سؤالها و دلیلها همانجا جا ماندهاند. ما جوابها را برداشتیم و سؤالها را ندیدیم.
یک تعریف دقیقتر: مهندسی معکوس بازسازی دلیلهای طراحی است، نه بازتولید شکل آن.
چه چیزی را اندازه گرفتیم، و چه چیزی را نه
دقیقاً چه چیزهایی را کنترل کردید؟ ابعاد، آنالیز شیمیایی، سختی، وزن، چیز دیگر؟
اندازهگیری یک محدودیت پنهان دارد: فقط چیزهایی را میبیند که از قبل میدانیم باید ببینیم. با کولیس و ماشین اندازهگیری مختصاتی، ابعاد را میگیریم.
با آنالیز شیمیایی ترکیب را. اما اگر نمیدانیم ریزساختار فلز مهم است، هیچوقت آن را اندازه نمیگیریم و هیچوقت هم گزارشی نخواهیم داشت که بگوید چیزی کم است. همهی اعداد ما سبز بودند و همین ما را مطمئنتر میکرد.
اینجا نقطهای است که من معمولاً به تیمها میگویم : سبز بودن چکلیست یعنی چیزهای فهرستشده درستاند، نه اینکه فهرست کامل است.
سه لایهی دانش: سند، فرایند، دانش ضمنی
یک جدول ساده این تفاوت را روشن میکند. این دستهبندی تحلیل دستیار است و بر پایهی مفهوم دانش ضمنی در ادبیات مدیریت دانش.
لایه | چیست | در مورد پروانه | آیا با مهندسی معکوس به دست میآید؟ |
سند | آنچه نوشته شده | نقشه، کتابچه، مشخصات جنس | بله، اگر موجود باشد |
فرایند | روشی که قطعه ساخته میشود | طراحی راهگاه و تغذیه، ضریب انقباض مدل، برنامهی عملیات حرارتی | تا حدی، با آزمون و خطا |
دانش ضمنی | آنچه سازنده میداند و نمینویسد | چه نشانهای در مذاب یا در قطعهی خام یعنی «این بار خوب نشد» | تقریباً هرگز از روی قطعه |
ما فقط ردیف اول را داشتیم و فکر میکردیم همهی جدول را داریم.
دانشی که در نقشه نمیآید
تحلیل زیر از طرف دستیار است. در هر مورد، تأیید یا رد آن با تجربهی نگارنده است.
فرض کنید دو پروانه داریم با ترکیب شیمیایی یکسان و ابعاد یکسان. یکی در یک ریختهگری با سابقهی طولانی در آلیاژهای مقاوم به سایش ریخته شده و دیگری در ریختهگری که این آلیاژ را برای اولین بار کار میکند. ممکن است هیچکدام از اندازهگیریهای معمول اختلافی نشان ندهد. با این حال، در آلیاژهای سفید پرکروم که در بسیاری از قطعات دوغابی به کار میروند، سرعت سردشدن، ریزساختار و نحوهی عملیات حرارتی روی سختی و مقاومت در برابر سایش اثر مستقیم دارند. دو قطعهی همترکیب میتوانند عمر کاملاً متفاوتی داشته باشند.
چند منبع اختلاف دیگر در همین ردیفاند:
- هندسهی هیدرولیکی: پروفیل دقیق پرهها و ظرایف سطح که با ابزار معمول بهسادگی دقیق گرفته نمیشوند.
- ضریب انقباض و طراحی مدل: قطعهی نهایی فقط وقتی به ابعاد نقشه میرسد که مدل با ضریب درست ساخته شده باشد. این ضریب اغلب به تجربهی ریختهگر وابسته است.
- بالانس و لقیها: اختلاف کوچک میتواند در ارتعاش یا در نرخ سایش پوشش دیده شود، نه در گزارش بازرسی ابعادی.
- شرایط واقعی کار: پروانه برای دوغاب و ذرات مشخصی طراحی شده. اگر ما شرایط کار را نمیدانیم، نمیتوانیم بفهمیم جایگزین مناسب است یا نه.
نگاه سیستمی: مشکل همیشه همانجا نیست که دیده میشود
خرابی در پمپ دیده میشود. ریشهاش میتواند چند حلقه عقبتر باشد. زنجیرهی یک پروانه تقریباً این است:
شرایط کار ← طراحی هیدرولیکی ← انتخاب آلیاژ ← مدل و ریختهگری ← عملیات حرارتی ← ماشینکاری و بالانس ← بازرسی و پذیرش ← نصب و راهاندازی ← بازخورد از کار
ما روی چند حلقهی میانی کار کرده بودیم. حلقهی اول (شرایط کار) و حلقهی آخر (بازخورد) تقریباً خالی بودند. وقتی مشکل پیدا شد، اولین واکنش طبیعی این است که همان نقطهای را که خراب شده اصلاح کنیم. مثلاً اگر قطعه زود ساییده شد، سراغ جنس سختتر برویم. اما سختتر کردن میتواند قطعه را ترد کند و مشکل را به جای دیگری ببرد. اصلاح حلقهی دیدهشده بدون فهمیدن حلقهی ریشهای، معمولاً یک خرابی را با خرابی دیگری عوض میکند.
وقتی بقیهی فرایندها بالغ نیستند
به باور من ، مشکل دومی هم بود که کمتر دربارهاش حرف میزنیم: ما هیچ کنترل و اختیاری روی کل زنجیره نداشتیم. فرایندهایی که به آنها تکیه کرده بودیم (ریختهگری، عملیات حرارتی، آزمون و بازرسی) هر کدام در سطح بلوغ متفاوتی بودند و ما از این تفاوت بهخوبی آگاه نبودیم.
مثالی واقعی از این نابلوغی. مثلاً قابل ردیابی نبودن یک مرحله، نبود آزمون یا ثبت نشدن شرایط.
یک زنجیره به اندازهی ضعیفترین حلقهاش است. ما مراقب حلقهای بودیم که خودمان کنترل میکردیم و به بقیه اعتماد کردیم.
درس ذوب آهن: داشتن مستندات یعنی صاحبدانش بودن؟
احداث ذوب آهن اصفهان در چارچوب پروتکل همکاری فنی و اقتصادی ایران و شوروی انجام شد. این همکاری مستندات کاملی در اختیار ما گذاشت. اما به باور من ، ما به معنای واقعی صاحبدانش نشدیم.
دو علت را من میبیند. اول، نقص یا نبودن دانش در بعضی حوزهها، مثل ریختهگری. دوم، تمایل به سراغ کارهای زودبازده و کمدردسر رفتن، یعنی همان کارهایی که نتیجهشان زود دیده میشود، ولی لایههای عمیق دانش را نمیسازند.
برای انصاف باید گفت این مسیر متوقف نشده. ذوب آهن در سالهای بعد بومیسازی قطعات، کمک به شرکتهای مهندسی و ساخت داخل و تدوین دانش فنی را از محورهای سیاست بومیسازی خود اعلام کرده است. یعنی خودِ سازمان هم «تدوین دانش» را کاری جدا از «داشتن قطعه» میبیند.
از «مثل اصلی نشد» به علت: یک روش فکر کردن
اگر امروز قطعهای مثل پروانهی ما دم دستمان بود، با این ترتیب جلو میرفتم:
- مسئله را قابل سنجش کنیم. «مثل اصلی نشد» یک احساس است. بپرسیم: چه چیزی دقیقاً متفاوت است؟ عمر، ارتعاش، راندمان یا الگوی سایش؟
- نشانه را از علت جدا کنیم. سایش زود، نشانه است. علت میتواند ریزساختار، شرایط کار یا هندسه باشد.
- قطعهی اصلی مستعمل را بخوانیم. از قطعهی اصلی و قطعهی ساختهشده، نقشهی سختی در چند نقطه، عکس ریزساختار و الگوی سایش بگیریم و کنار هم بگذاریم.
- فرضیهها را فهرست و حذف کنیم. هر فرضیه را با یک آزمون ساده رد یا تأیید کنیم، نه با بحث در جلسه.
- علت را سیستمی ببینیم. احتمالاً چند علت پشت هم هستند، نه یکی.
- بازخورد را به ساخت برگردانیم. نتیجه فقط وقتی ارزش دارد که به برنامهی ساخت بعدی برگردد.
تصمیم مدیر: چه زمانی بومیسازی یک قطعه ارزش دارد؟
پرسشی که قبل از شروع باید جواب بدهیم | اگر جواب «نه» است |
شرایط کار قطعهی اصلی را میدانیم؟ | قبل از ساخت، شرایط را اندازه بگیریم |
میدانیم کدام ویژگیهای قطعه کنترلشده نیست؟ | نتیجهی بازرسی قابل اتکا نیست |
ساختکنندهی داخلی سابقهی همین نوع قطعه را دارد؟ | قطعهی اول را «نمونهی آزمایشی» بدانیم، نه تحویل نهایی |
برای قطعهی بعدی بازخورد را ثبت میکنیم؟ | بدون بازخورد، هر بار از صفر شروع میکنیم |
ریسک توقف تولید با شکست قطعه قابل تحمل است؟ | قطعهی یدکی اصلی را کنار بگذاریم |
اقدامکهای منتور
- این هفته یک قطعهی بومیشده را که عمرش کمتر از اصلی است انتخاب و عمر واقعی را با عمر قطعهی اصلی در یک جدول مقایسه کنید.
- قبل از سفارش بعدی، از ساختکننده بخواهید برنامهی عملیات حرارتی و گزارش ریزساختار نمونه را بدهد و برای خودتان نگه دارید.
- برای قطعهی مستعمل اصلی، سختی را در چند نقطه اندازه بگیرید و ثبت کنید. حتی اگر هنوز نمیدانید به چه کار میآید.
- شرایط کار (نوع دوغاب، دما، ساعت کارکرد) را کنار هر پمپ حیاتی ثبت کنید.
- از تیم بپرسید: «در ساخت این قطعه چه چیزی هست که فقط یک نفر میداند؟» و جواب را مکتوب کنید.
جمعبندی و سؤال پایانی
اشتباه ما در ساخت پروانه نبود. در آنچه فکر میکردیم میدانیم بود. نقشه و کتابچه شرط لازماند، ولی صاحبدانش بودن یعنی بدانیم چرا هر عدد آنجا نوشته شده است.
سؤالی که دوست دارم با خودتان ببرید: در سازمان شما، دانش ساخت یا تعمیر مهمترین قطعهی خط تولید در چند نفر و کدام سند است؟
سؤالهای پرتکرار (FAQ)
مهندسی معکوس پروانهی پمپ با اندازهگیری ابعاد کافی است؟ خیر. ابعاد فقط یک لایه از دانش است. جنس، ریزساختار، عملیات حرارتی و شرایط کار هم نقش دارند.
چرا قطعهی همابعاد و همجنس باز هم عمر کمتری دارد؟ چون آنالیز و ابعاد یکسان لزوماً ریزساختار و عملیات حرارتی یکسان نیست.
قبل از بومیسازی قطعه چه کنیم؟ شرایط کار را ثبت و قطعهی اصلی مستعمل را کالبدشکافی کنیم.
اولین قطعهی ساخت داخل را چطور تحویل بگیریم؟ بهعنوان نمونهی آزمایشی با پایش دقیق، نه تحویل نهایی.
بومیسازی همیشه بهصرفه است؟ نه. به شرایط و ریسک توقف بستگی دارد.
نویسنده : علی منتظرالظهور پاییز 1405
نقشه داشتیم.pdf
منابع و مراجع
- Weir Minerals، مستندات فنی پمپهای Warman. باید نسخهی مربوط به همان مدل بازبینی شود.
- ASTM A532 چدنهای مقاوم به سایش.
- ASM Handbook، جلد ۱۱ (تحلیل خرابی) و جلد ۱۵ (ریختهگری). شمارهی ویرایش را بررسی کنید.
- Nonaka و Takeuchi، The Knowledge-Creating Company؛ و Polanyi دربارهی دانش ضمنی.